En moderne personbil frakter et sted mellom 150 og 200 kilo plast, og svært lite av det er synlig. Det meste sitter i motorhus, stagbøssinger, lampejusteringer og vedlikeholdsverktøy som ingen tenker på før noe slutter å fungere som det skal. Bak hver av de små komponentene er det en form, en materialspesifikasjon og en dimensjonell toleranse som må holde i hundretusenvis av skudd.
Vi har laget presisjonsplastdeler i Suzhou siden 2002, og bilarbeid har vært en del av den historien for det meste. Det som følger er vårt praktiske syn på plastsprøytestøping for bildeler: hvor disse delene bor, hvordan materialer blir valgt, hvordan former er utformet rundt dem, og hva en kjøper bør sjekke før han godkjenner et verktøy.
Grunnen til at sprøytestøping ble standardprosessen for bilkomponenter er ganske enkel. En godt bygget form kan gå i flere hundre tusen sykluser, og forskjellen mellom det første skuddet og det hundretusende skuddet måles i mikron. For strukturelle deler er denne konsistensen viktigere enn noen enkelt overskriftsegenskap. To deler tatt fra samme verktøy, med måneders mellomrom, skal settes sammen på samme måte.
Det er også vekt- og integreringsargumentet. Hver komponent som beveger seg fra metall til teknisk plast barberer gram eller kilo av kjøretøyet, og i den elektriske epoken konverteres sparing direkte til rekkevidde. Støping lar også ribber, snappasninger, monteringsbosser og gjenger formes i en enkelt syklus, noe som fjerner de fleste sekundære operasjoner.
Så er det utvalget av materialer. Glassfylt nylon, POM, PBT, PC/ABS og mange andre lar en ingeniør matche stivhet, varmebestandighet, friksjonsadferd eller klarhet til et bestemt sted. Teknikker som innleggsstøping og overstøping går et skritt videre og kombinerer metall og plast i samme syklus.
Komponentene vi produserer definerer sjelden hvordan en bil ser ut. Det de definerer er om en underenhet fortsetter å fungere etter ti år med vibrasjoner, temperatursvingninger og fuktighet. Det er grunnen til at sprøytestøpingsdelene vi lager har en tendens til å samle seg i tre familier.
En lysjusteringsmotor er en bevegelseskontrollenhet. Den vipper bjelken opp eller ned i henhold til last eller kjøreforhold, og fordi den bor inne i et forseglet hus utsatt for varme og vibrasjoner, må plastkabinettet holde nøyaktige monteringsposisjoner og jevn veggtykkelse i årevis. Forsterkningsgeometri og ejektorstangen betyr like mye: Hvis skallet deformeres under motorbelastning, vil bjelkeinnrettingen avvike.
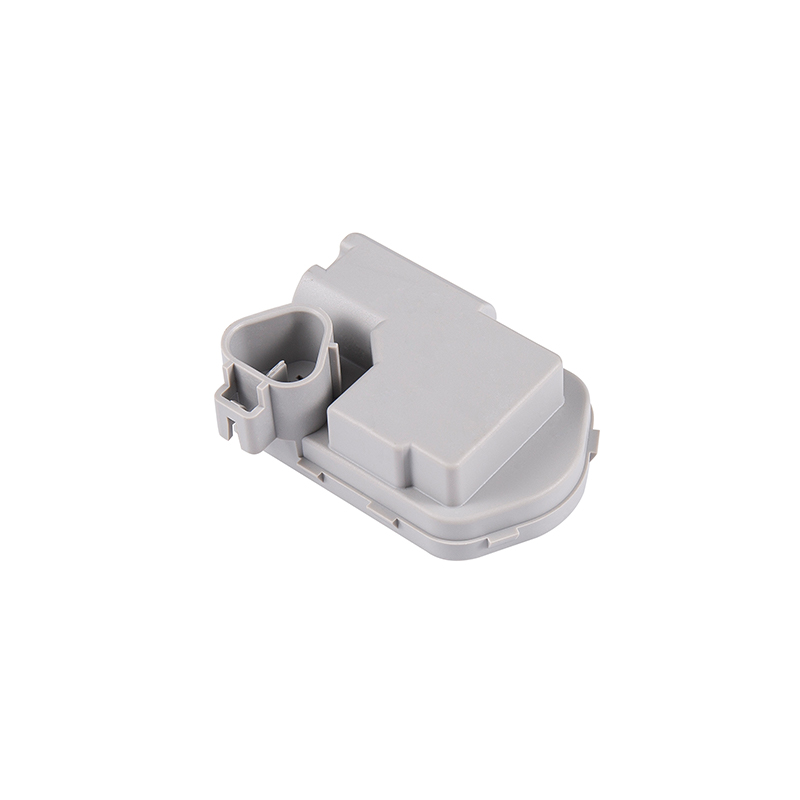 T2 øvre skall for lysjusteringsmotor for biler Presisjonsstøpt PA66 30%GF-hus for dimming av motorenheter, med integrerte stikkontakter og pinner; nyttig der presis monteringsgeometri støtter stabil strålejustering. Se produkt →
Deler av denne størrelsen leveres nesten alltid med en inspeksjonsrapport fra første artikkel, eller i det minste en dimensjonsrapport som dekker de kritiske monteringsfunksjonene. Disse få tiendedeler av en millimeter er det som avgjør om strålen lander innenfor det tillatte området i hver sammensatt enhet.
Elektriske baklukefjerner fungerer under belastning i hele levetiden, med indre og ytre fjærhylser som glir mot hverandre. Materialevalg her er ikke tilfeldig. Innerhylser er vanligvis støpt av en polymer som PA612, som absorberer mindre fuktighet og derfor holder sine dimensjoner gjennom fuktighet og temperatursvingninger, mens ytre hylser er typisk PA66 eller en glassfylt kvalitet som bærer den aksiale belastningen.
prosessanalyse av sprøytestøping av stagbøssing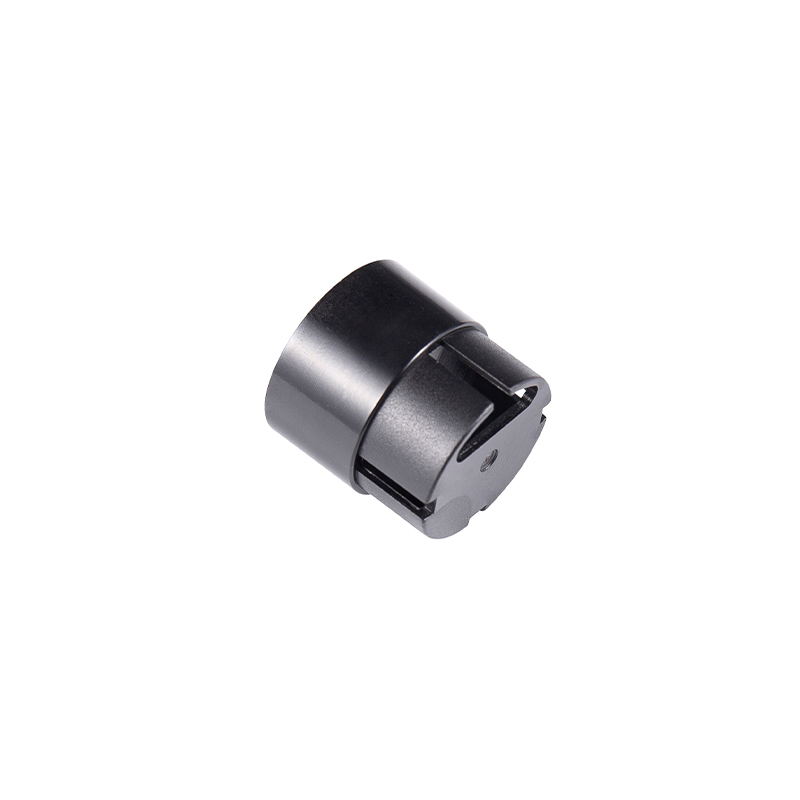 PA66 70G33L bøssing for elektriske støttesystemer til biler Sprøytestøpt PA66 70G33L bøssing for elektriske stagmonteringer, støtter presis passform, stabil belastning og roligere gjentatt drift. Se produkt →
Dette er små deler, ofte bare noen få gram hver, men deres runde og veggtykkelsesmessige ensartethet avgjør om en stag fungerer stille i hundretusendels syklus eller begynner å sutre.
Ikke alle bildeler havner på et kjøretøy. Dekkskiftere, hjulbalansere og løfteutstyr er avhengige av plastfester og beskyttende innsatser slik at stålverktøyhoder ikke skader dyre felger. En 16 gram sprøytestøpt kulefeste er et godt eksempel på kategorien: liten, tett spesifisert, og eksisterer utelukkende for å tåle gjentatt belastning uten å ødelegge overflaten den kommer i kontakt med.
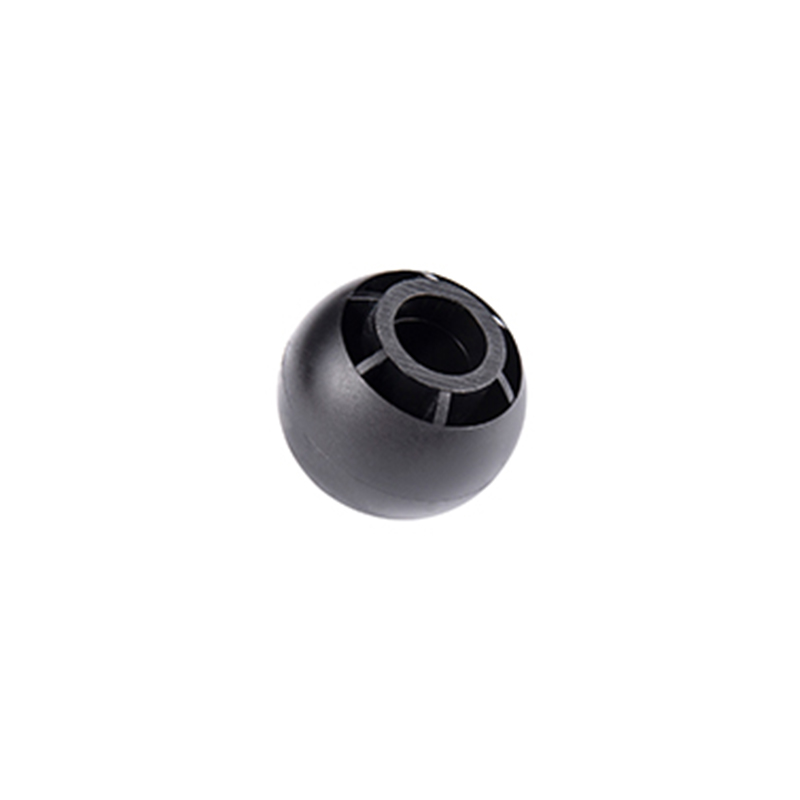 16g PA66 kulefeste for bilreparasjonsutstyr Sprøytestøpt PA66 21SPC kulefeste, 16g, for gjentatt festing i bil- og verkstedutstyr, med et sfærisk hode for enklere justering. Se produkt →
Disse varene kjøpes ofte i partier, så enhetskostnad er viktig sammen med ytelse. Materialet kan likevel ikke gjettes, for et verksted er et tøffere miljø enn en personbil noen gang ser.
Materialvalg i bilarbeid handler sjelden om én eiendom. Det er en forhandling mellom stivhet, slagadferd, varmebestandighet, fuktighetsopptak, kjemisk eksponering og kostnad per kilo. Tabellen nedenfor oppsummerer polymerene vi jobber med oftest og begrunnelsen bak hvert valg.
| Material | Typisk bilbruk | Hvorfor det er valgt |
|---|---|---|
| PA66-GF30 | Strut ytre ermer, strukturelle foringer | Høy stivhet og varmebestandighet under vedvarende belastning |
| PA612 | Strut fjær innerermer | Lavt fuktopptak holder dimensjonene stabile over tid |
| PA66 (ufylt) | Sliteputer, glideforinger | Seighet og slitestyrke uten sprøhet |
| POM | Presisjonsfester, små tannhjul | Lav friksjon og utmerket dimensjonell repeterbarhet |
| PBT-GF20 | Justerings- og drivelementer | Kjemisk motstand pluss stabil støpeadferd |
| PC/ABS | Hus utsatt for sollys eller varme | Slagfasthet med god overflatefinish |
| PA6 | Generelle strukturelle braketter | Balansert kostnad, seighet og bearbeidbarhet |
Legg merke til mønsteret som går gjennom bordet. Når en del må holde en tett passform over år med fuktighetssykling, lener vi oss mot et materiale med lavt vannopptak. Når en del må overleve friksjon, lener vi oss mot POM eller en ufylt nylon. Beslutningen er drevet av feilmodusen vi ønsker å unngå, ikke av en preferanse for én harpiksfamilie.
De fleste kvalitetsproblemer i bilstøping er designet lenge før det første skuddet. Portplassering, kjølekretsoppsett, utkaststrategi og krympekompensasjon setter taket på hva prosessen kan oppnå. En form som fylles ujevnt vil produsere deler som deformeres ujevnt, uansett hvordan maskinparametrene justeres etterpå.
På produksjonssiden er disiplinen enklere å beskrive enn å vedlikeholde: lås prosessvinduet, overvåk det og behandle enhver drift som et signal i stedet for en plage. Periodisk formvedlikehold forlenger verktøyets levetid langt billigere enn å erstatte en slitt hulromsinnsats.
Enten du kjøper en enkelt brakett eller en familie av relaterte komponenter, er det noen få spørsmål som skiller et problemfritt prosjekt fra et vanskelig.
Ingen av disse spørsmålene krever en stor leverandør. De krever en leverandør som er villig til å svare dem skriftlig.
Plastsprøytestøping for bildeler er et felt der den synlige komponenten aldri er hele historien. Det virkelige arbeidet skjer i materialspesifikasjonen, formdesignet og prosessdisiplinen som holder noen få gram polymer innenfor toleranse i et tiår. Det er den delen av jobben vi har fokusert på siden 2002, og det er den delen som fortsatt avgjør om et program lykkes.
Opphavsrett © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheter reservert.