
Hjem / Nyheter / Bransjyheter / Plastsprøytestøpingsprosess forklart: stadier, materialer og kvalitet
Hver presisjonskomponent begynner med en beslutning om hvordan den skal lages, og for små til mellomstore plastdeler er plastsprøytestøpeprosessen vanligvis den sterkeste kandidaten. Hos Suzhou Huanxin Precision Molding har vi kjørt den prosessen hver arbeidsdag siden 2002, og støpt alt fra 1,5 g fikseringer for vannkvalitetstestere til 108 g innvendig skriver. I løpet av to tiår har vi lært at sprøytestøping ser enkelt ut fra utsiden og belønner nøye konstruksjon under. I denne guiden forklarer vi hvordan prosessen fungerer steg for steg, deler materiell og designleksene vi gir videre til kundene våre, og viser hvorfor detaljene betyr så mye.
Plastsprøytestøping er en produksjonsprosess der termoplastisk harpiks smeltes, injiseres under høyt trykk i en stålform, avkjøles til den stivner og kastes ut som en ferdig del. Formen, ofte kalt verktøyet, inneholder et hulrom og en kjerne som sammen danner den negative formen til komponenten. Når verktøyet eksisterer, produserer hver syklus en nesten identisk del, og det er grunnen til at prosessen dominerer masseproduksjon av plastkomponenter.
Det som gjør prosessen så attraktiv er kombinasjonen av hastighet, repeterbarhet og geometrisk frihet. Ribbede strukturer, snapfunksjoner, transparente optiske overflater og overstøpte innsatser kan alle produseres i ett enkelt trinn. For B2B-kjøpere er økonomien like overbevisende: enhetskostnadene faller kraftig når verktøyet er amortisert, noe som gjør sprøytestøping ideell for produksjonsvolumer fra tusenvis til millioner av deler.
På butikkgulvet vårt beskriver vi hver støpesyklus i seks trinn:
Avhengig av delstørrelse, veggtykkelse og materiale, kan en hel syklus vare alt fra noen få sekunder til et par minutter. Å holde syklusen stødig, skudd etter skudd, er der ekte formingsdisiplin viser seg.
Pellets mates fra beholderen inn i et oppvarmet fat, hvor en roterende skrue transporterer, smelter og homogeniserer harpiksen gjennom en kombinasjon av fatvarme og mekanisk skjærkraft. Skruen fungerer da som et stempel, og injiserer et nøyaktig målt skudd inn i den lukkede formen.
Enten vippedrevet eller hydraulisk, holder klemenheten formen lukket mot smeltetrykk og kontrollerer åpning og lukking. Å velge riktig tonnasje betyr noe: for lite kraft forårsaker blink, mens overdreven kraft sløser med energi og belaster verktøyet.
Verktøyet er der delens kvalitet virkelig avgjøres. Hulrom og kjernestål definerer geometrien, porter kontrollerer hvordan smelte kommer inn, kjølekanaler styrer syklustid og forvrengning, og utstøtningssystemet frigjør delen uten skade. Beslutninger tatt under design av plastsprøytestøpe, fra løpeoppsett til trekkvinkler, gjenspeiler hele prosjektets levetid, og det er grunnen til at vi behandler verktøyfremstilling som en ingeniørdisiplin i stedet for en maskineringsoppgave.
Materialevalg er en av de første samtalene vi har med kunder, fordi harpiksen bestemmer styrke, temperaturbestandighet, kjemisk stabilitet, utseende og pris. Tabellen nedenfor oppsummerer harpiksene vi behandler oftest og hvor de utmerker seg.
| Material | Nøkkelstyrker | Typiske deler vi støper |
|---|---|---|
| ABS | Slagfasthet, enkel etterbehandling | Skalpellhåndtak, enhetshus |
| PA66-GF30 | Høy stivhet og slitestyrke | Skyvestenger, trommelgir |
| PC | Åpenhet og seighet | Gastroskopkoblinger, linser |
| POM | Lav friksjon, dimensjonsstabilitet | Maskingir, utløserknapper |
| PBT | Kjemisk og varmebestandig | Skyvestangdrivere |
| PP | Kjemisk motstand, lav vekt | Braketter og støtter |
For deler som må overleve gjentatte mekaniske belastninger er glassfiberarmering ofte svaret. En glassfylt kvalitet som PA66-GF30 blandet med PTFE forbedrer både stivhet og slitasjeoppførsel, og det er derfor det er vårt foretrukne materiale for krevende transmisjonskomponenter.
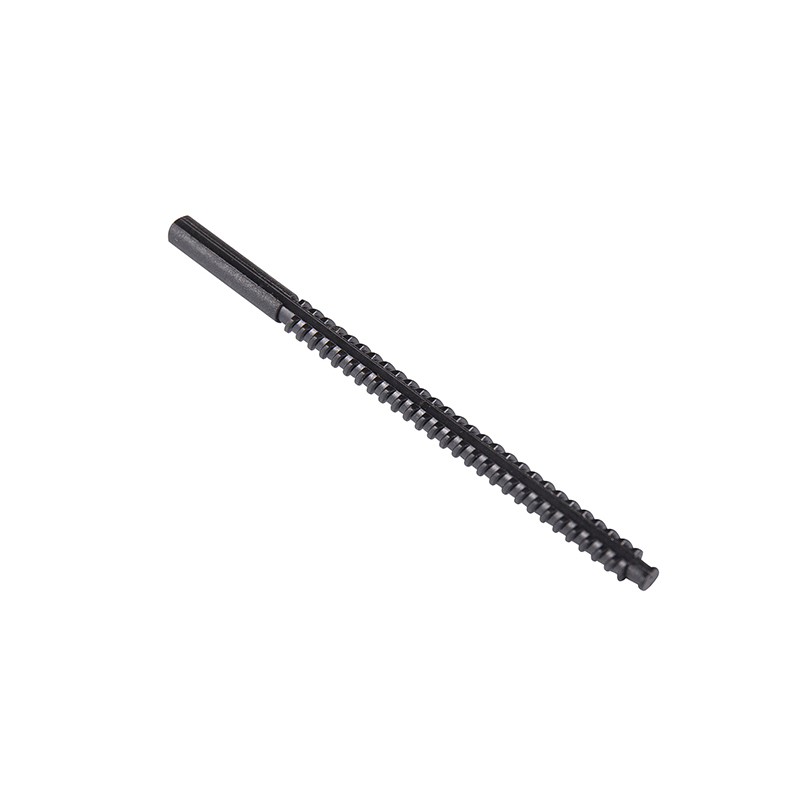 PA66-GF30 med 15 % PTFE-injeksjonspenn En glassfiberforsterket PA66 skyvestang modifisert med 15 % PTFE for lav friksjon og slitestyrke. Den illustrerer hvordan forsterkede, selvsmørende materialer gir stivhet og holdbarhet i krevende transmisjonskomponenter som injeksjonspennmekanismer. Se produkt →
En dyktig støpepartner vil gjennomgå en deltegning lenge før stål kuttes. Noen av praksisene vi legger vekt på i hver design-for-støping-gjennomgang:
Det siste punktet fortjener spesiell oppmerksomhet. Hver harpiks krymper etter hvert som den avkjøles, og med en annen hastighet, så å forutsi at oppførselen skiller en jevn lansering fra en dimensjonal overraskelse. Vår guide til sprøytestøpings krympeberegning for ABS, PP og nylon forklarer hvordan vi setter krympefaktorer under formdesign.
Selv en godt designet del kan vise defekter hvis prosessforholdene avviker. Problemene vi oftest møter inkluderer:
De fleste defekter spores tilbake til tre variabler: prosessparametere, formdesign eller materialfuktighet. Hygroskopiske harpikser som PA66 og PC må tørkes grundig før støping, og et disiplinert oppsett holder prosessen stabil rundt midten av vinduet i stedet for ved kantene.
De samme grunnleggende tingene tjener svært forskjellige sluttmarkeder, og vår egen portefølje gjenspeiler denne rekkevidden. I medisinsk utstyr er presisjon og materialrenhet ikke omsettelige. Transparente PC-komponenter for for eksempel endoskopisk utstyr krever både optisk klarhet og tett dimensjonskontroll, som gastroskopkoblingene våre viser.
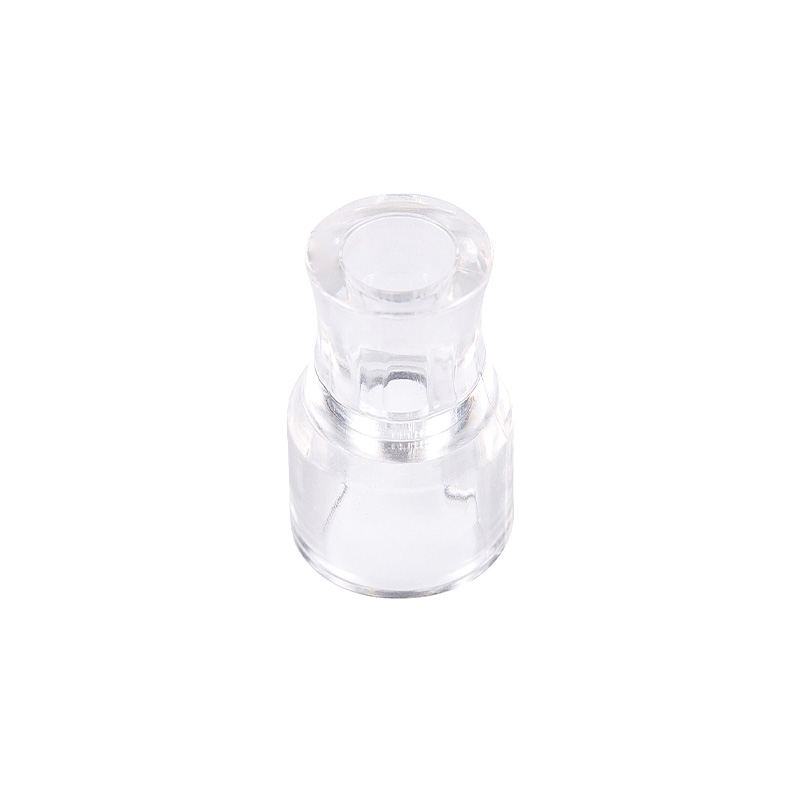 Gjennomsiktig PC-injeksjonskontakt for medisinsk gastroskop Sprøytestøpt av polykarbonat av medisinsk kvalitet, kombinerer denne gastroskopkoblingen optisk klarhet med stramme dimensjonstoleranser. Den viser hvorfor gjennomsiktige PC-deler passer til medisinske presisjonsenheter som krever klarhet, slagfasthet og hygieniske overflater som er enkle å rengjøre. Se produkt →
I bilapplikasjoner må komponenter som dimmende motorhus og elektriske stagbøssinger holde toleranse under vibrasjoner og temperatursvingninger. Elektriske produkter er avhengige av stabile interne strukturer, mens matmaskiner og vannkvalitetsinstrumenter trenger materialer som motstår fuktighet, tretthet og rengjøringskjemikalier. Gir er et klassisk tilfelle: den lave friksjonen og dimensjonsstabiliteten til POM gjør det til det naturlige valget for et transmisjonsutstyr for matmaskiner som går hele dagen.
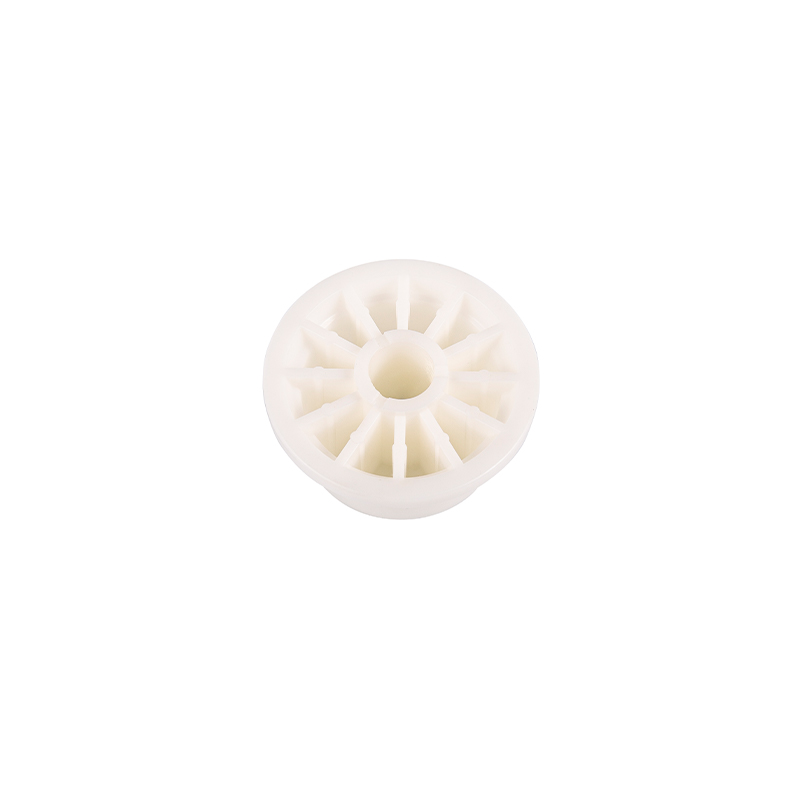 POM sprøytestøpt utstyr for matmaskineri Laget av matvaregodkjent POM, utnytter dette utstyret materialets lave friksjon, dimensjonsstabilitet og korrosjonsmotstand. Den demonstrerer hvorfor POM er det naturlige valget for transmisjonsgir som kjører kontinuerlig i matproduksjonsmiljøer. Se produkt →
Å forstå plastsprøytestøpeprosessen er det første trinnet mot en vellykket del; den andre er å velge en partner som lever innenfor disse detaljene hver dag. Siden 2002 har teamet vårt i Suzhou designet og bygget presisjonsformer og støpte komponenter for kunder innen medisinsk, bilindustri, elektrisk og instrumentproduksjon, alt fra ett enkelt anlegg med egen verktøyproduksjon. Hvis du utvikler en ny komponent eller re-sourcer en eksisterende, er vi glade for å gjennomgå tegningene dine, anbefale passende materialer og dele hva mer enn tjue år i pressen har lært oss.
Opphavsrett © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheter reservert.


