
Hjem / Nyheter / Bransjyheter / Støpte plastdeler: Materialer, prosesser og presisjonsfremstillingstips
Plaststøpte deler har en tendens til å være de stille medlemmene av ethvert produktteam. De holder et kirurgisk blad stødig, klikker en dose på plass, demper en elektrisk støtte eller sitter inne i en skriver og gjør den samme lille jobben en million ganger uten å klage. Hvis du spesifiserer dem, designer rundt dem eller produserer dem, vet du allerede at de virkelige spørsmålene sjelden handler om plast som materiale. De handler om konsistens: samme passform, samme følelse, samme dimensjoner, batch etter batch.
Det som følger er et praktisk blikk på plaststøpte deler: hva begrepet dekker, hvordan de viktigste støpeveiene er forskjellige, hvorfor materialvalget endres så mye, og hvilke detaljer som vanligvis avgjør om en del presterer i felt eller skaper problemer på samlebåndet.
Stort sett er en støpt plastdel enhver plastkomponent hvis form er formet inne i et verktøy, i stedet for kuttet, maskinert eller limt fra ark. Former og dyser kommer i mange former, og derfor strekker kategorien seg fra en knapp på to gram til en vanntank.
Typiske medlemmer av familien inkluderer:
Det meste av vårt eget arbeid sitter i presisjonsenden av sprøytestøpegrenen: små og mellomstore deler målt i gram, der noen hundredeler av en millimeter avgjør om en nåleholder sitter riktig eller en skyvestang beveger seg jevnt.
Ingeniører som er nye innen emnet, antar ofte at all støpt plast er produsert på samme måte. Det er det ikke, og å velge feil rute tidlig kan låse et prosjekt til unødvendige verktøykostnader eller en form som rett og slett ikke kan fylles. Tabellen nedenfor er en rask orientering.
| Prosess | Hvordan plasten tar form | Typiske støpte deler |
|---|---|---|
| Sprøytestøping | Smelt injiseres i en lukket stålform og avkjøles under trykk | Hus, håndtak, gir, koblinger, foringer, små konstruksjonsdeler |
| Ekstrudering | Smelten skyves kontinuerlig gjennom en dyse, deretter avkjøles og kuttes | Rør, rør, profiler, plate, kabelisolasjon |
| Blåsestøping | Et myknet rør blåses opp mot veggene i en hul form | Flasker, kanner, drivstofftanker, hule beholdere |
| Kompresjonsstøping | En målt ladning presses inn i et oppvarmet hulrom og herdes | Store paneler, elektriske isolatorer, komposittdeler |
| Rotasjonsstøping | Pulver smelter og belegger innsiden av en sakte roterende form | Tanker, lekekonstruksjoner, store hule skjell |
Sprøytestøping dominerer når toleranse og repeterbarhet betyr mest, fordi formen definerer geometrien og maskinen gjentar syklusen. De andre rutene får sin plass gjennom kontinuerlig lengde, hulvolum eller veldig stort overflateareal, ikke gjennom tett dimensjonskontroll.
To deler kan dele identisk geometri og oppføre seg helt annerledes på grunn av harpiksen bak dem. Når vi vurderer et nytt prosjekt, følger materialvalget vanligvis funksjonen fremfor omvendt.
Blandinger er der ting blir interessante. Et trommeldrev støpt av PA66 med 30 prosent glassfiber og en liten mengde PTFE får stivhet fra glasset og en overflate med lavere friksjon fra PTFE, som er nøyaktig hva en doseringsmekanisme trenger over tusenvis av sykluser. Små tillegg som disse er ofte forskjellen mellom en del som består validering og en som mislykkes tre måneder senere.
Presisjon er sjelden et resultat av ett smart trekk. Det akkumuleres av dusinvis av vanlige beslutninger som tas, eller unngås, under verktøy- og prosessutvikling. Veggtykkelse, trekkvinkel, portplassering, kjølelayout og krympekompensasjon former alle de endelige dimensjonene før det første bildet tas. Forståelse hvordan beslutninger om formdesign fører til den ferdige delen gjør resten av samtalen mye enklere.
På prosesssiden etterlater smeltetemperatur, formtemperatur, injeksjonshastighet, holdetrykk og kjøletid fingeravtrykk på delen. Det samme gjør harpikstørking, som er lett å overse og dyrt å feile med hygroskopiske materialer som PA og PC. Fordi vi bygger våre egne former, skjer justeringer i stål i stedet for i et regneark. Hvis en ribbe trenger ytterligere en tiendedels millimeter avlastning, kan den kuttes og testes på nytt i stedet for å krangle om.
De samme små komponentene vises på tvers av svært forskjellige bransjer, noe som er en av de morsomste delene av å jobbe i dette feltet. En toleransestrategi utviklet for en applikasjon viser seg ofte å være akkurat det en annen trenger.
Dette er det mest krevende området vi betjener. Minimalt invasive skalpellhåndtak trenger glatte overflater og pålitelig nålefiksering. Injeksjonspenner er avhengig av skyvestenger, trommelgir, dosejusteringsknapper og påfyllingsholdere som fortsetter å jobbe gjennom tusenvis av aktiveringer. Transparente endoskopiske koblinger krever optisk klarhet uten synlige flytmerker. Jo bredere medisinsk sprøytestøping tilbehør feltet belønner de samme tre vanene overalt: riktig materialkvalitet, renslighet og dimensjonell repeterbarhet.
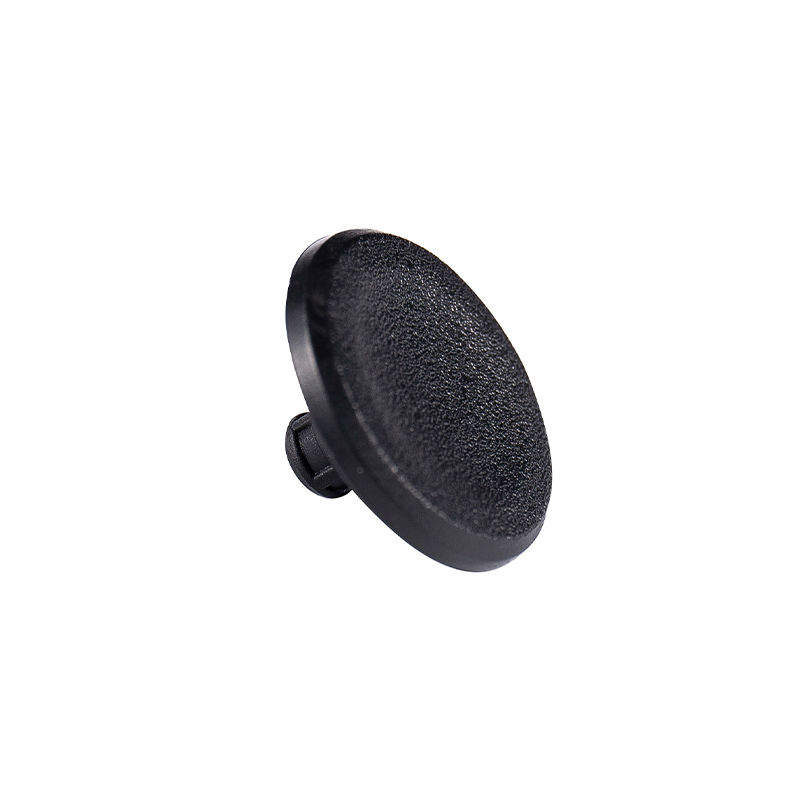 POM-utløserknapp for medisinske injeksjonspenner En 0,70 g POM-utløserknapp for injeksjonspenner, med presise dimensjoner, glatt enhåndsdosefrigjøring og en anti-skli overflate for hyppig bruk. Se produkt →
Bak trimmen og rundt mekanismene håndterer plastdeler varme, vibrasjoner og konstant belastningssykling. Lettdimmende motorer er avhengige av øvre skall og utkasterstenger med stabil geometri, mens elektriske stag bruker hylser og foringer i glassfylt polyamid som skal holde passformen gjennom temperatursvingninger.
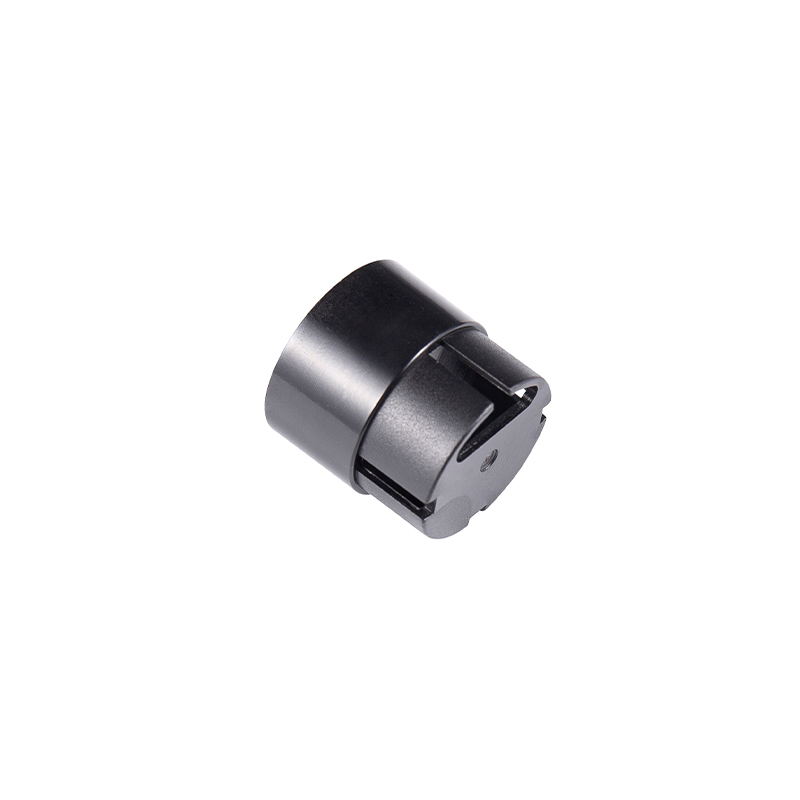 PA66 Automotive Elektrisk Fjærbensbøssing En PA66 70G33L bøssing for elektriske stagsystemer, med presis passform, 80–120°C varmebestandighet og stabil støtte i vindusløftere eller bagasjeromsåpnere. Se produkt →
Innvendig skriver, lampebaser og knotter, motorendedeksler, kroker og gir for matmaskiner og testerhus for vannkvalitet tilhører samme familie. De er sjelden glamorøse, men de er delene brukerne berører og stoler på. Interne skriverdeler i HIPS og PC/ABS er et godt eksempel: beskjeden i utseende, men likevel sentral for om en mekanisme holder seg på linje år etter år.
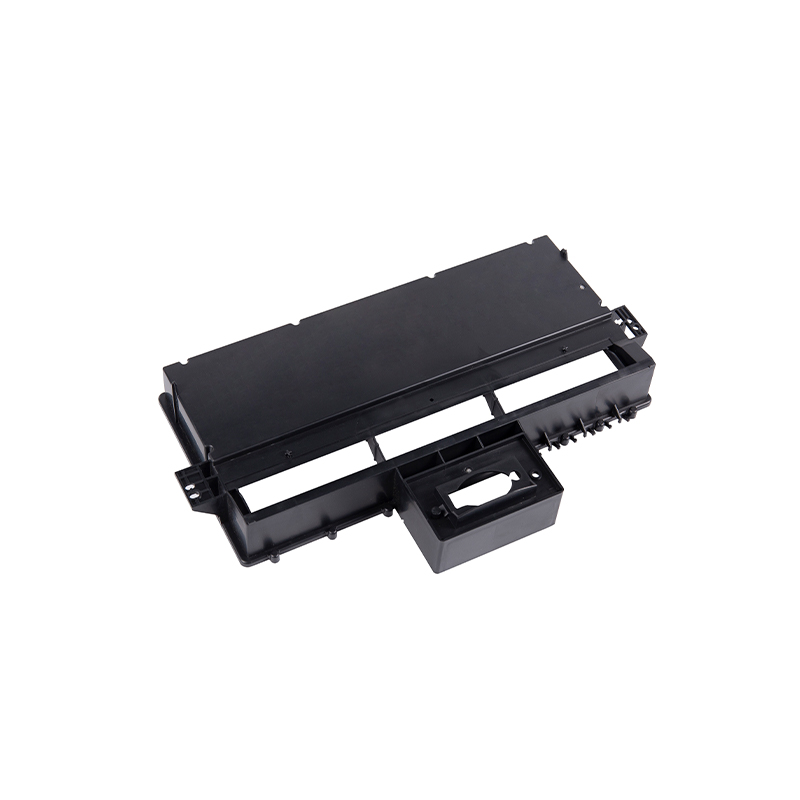 HIPS 108g skriver interne sprøytestøpte deler Disse interne 108g HIPS-skrivertilbehørene støtter stabil, isolert drift i industrielle 3D-skrivere og presisjonssprøytestøpeutstyr. Se produkt →
Defekter i støpte deler er sjelden mystiske når du først vet hvor du skal lete.
Ingen av disse løses ved å bare dreie på en skive. De løses ved å lese delen, verktøyet og prosessen sammen.
De fleste kjøpere av presisjonsstøpte deler er ikke ute etter den største leverandøren. De leter etter en som svarer tydelig på spørsmål, holder dimensjoner over tid og sier noe nyttig når et design er i ferd med å skape problemer.
Vi har laget presisjonsformer og støpte deler i Suzhou siden september 2002, og jobber fra en fabrikk på mer enn 10 180 kvadratmeter i Hengjing industripark, Wuzhong-distriktet. Med et team på rundt femti personer, presisjonsdatastyrte injeksjonsmaskiner og vårt eget formproduksjonsutstyr, håndterer vi små og mellomstore deler for medisinske, bil-, elektro-, motor-, matmaskineri og miljøtestingkunder. Ikke noe eksotisk, bare en lang vane med å være oppmerksom på detaljene som gjør at plaststøpte deler fungerer.
Opphavsrett © Suzhou Huanxin Precision Molding Co., Ltd. Alle rettigheter reservert.


